


Rondiste
Le rondiste est la section périphérique étroite du diamant qui forme sa « ceinture ». Il marque la frontière physique tridimensionnelle entre la partie supérieure (la couronne) et la partie inférieure (le pavillon). C'est la zone par laquelle la pierre est traditionnellement enserrée par les griffes ou la lunette métallique lors du sertissage.
Nous qualifions le rondiste de « colonne vertébrale sécuritaire » du diamant. Son épaisseur et sa finition sont d'une importance capitale : un rondiste mal proportionné peut ruiner les performances optiques d'une pierre, fausser son poids en carats, ou la rendre extrêmement vulnérable aux chocs mécaniques.
Épaisseur relative, finition et physique des tensions
L'évaluation du rondiste par les laboratoires internationaux comme le GIA repose sur deux critères majeurs : son épaisseur relative (mesurée sur les points les plus fins et les plus épais de la circonférence) et son état de surface (sa finition).
1. L'échelle d'évaluation de l'épaisseur
L'épaisseur du rondiste est mesurée par scanner 3D et exprimée sur un certificat via une échelle qualitative allant de l'extrême finesse à l'épaisseur maximale :
Extremely Thin (ET) ⇒ Very Thin (VT) ⇒ Thin (T) ⇒ Medium (M) ⇒ Slightly Thick (ST) ⇒ Thick (T) ⇒ Very Thick (VT) ⇒ Extremely Thick (ET)
-
La plage d'excellence (Excellent Cut) :
Pour obtenir le grade de taille maximal, le rondiste d'un brillant rond doit idéalement osciller entre Thin (Mince), Medium (Moyen) et Slightly Thick (Légèrement épais).
-
Le profil ondulé :
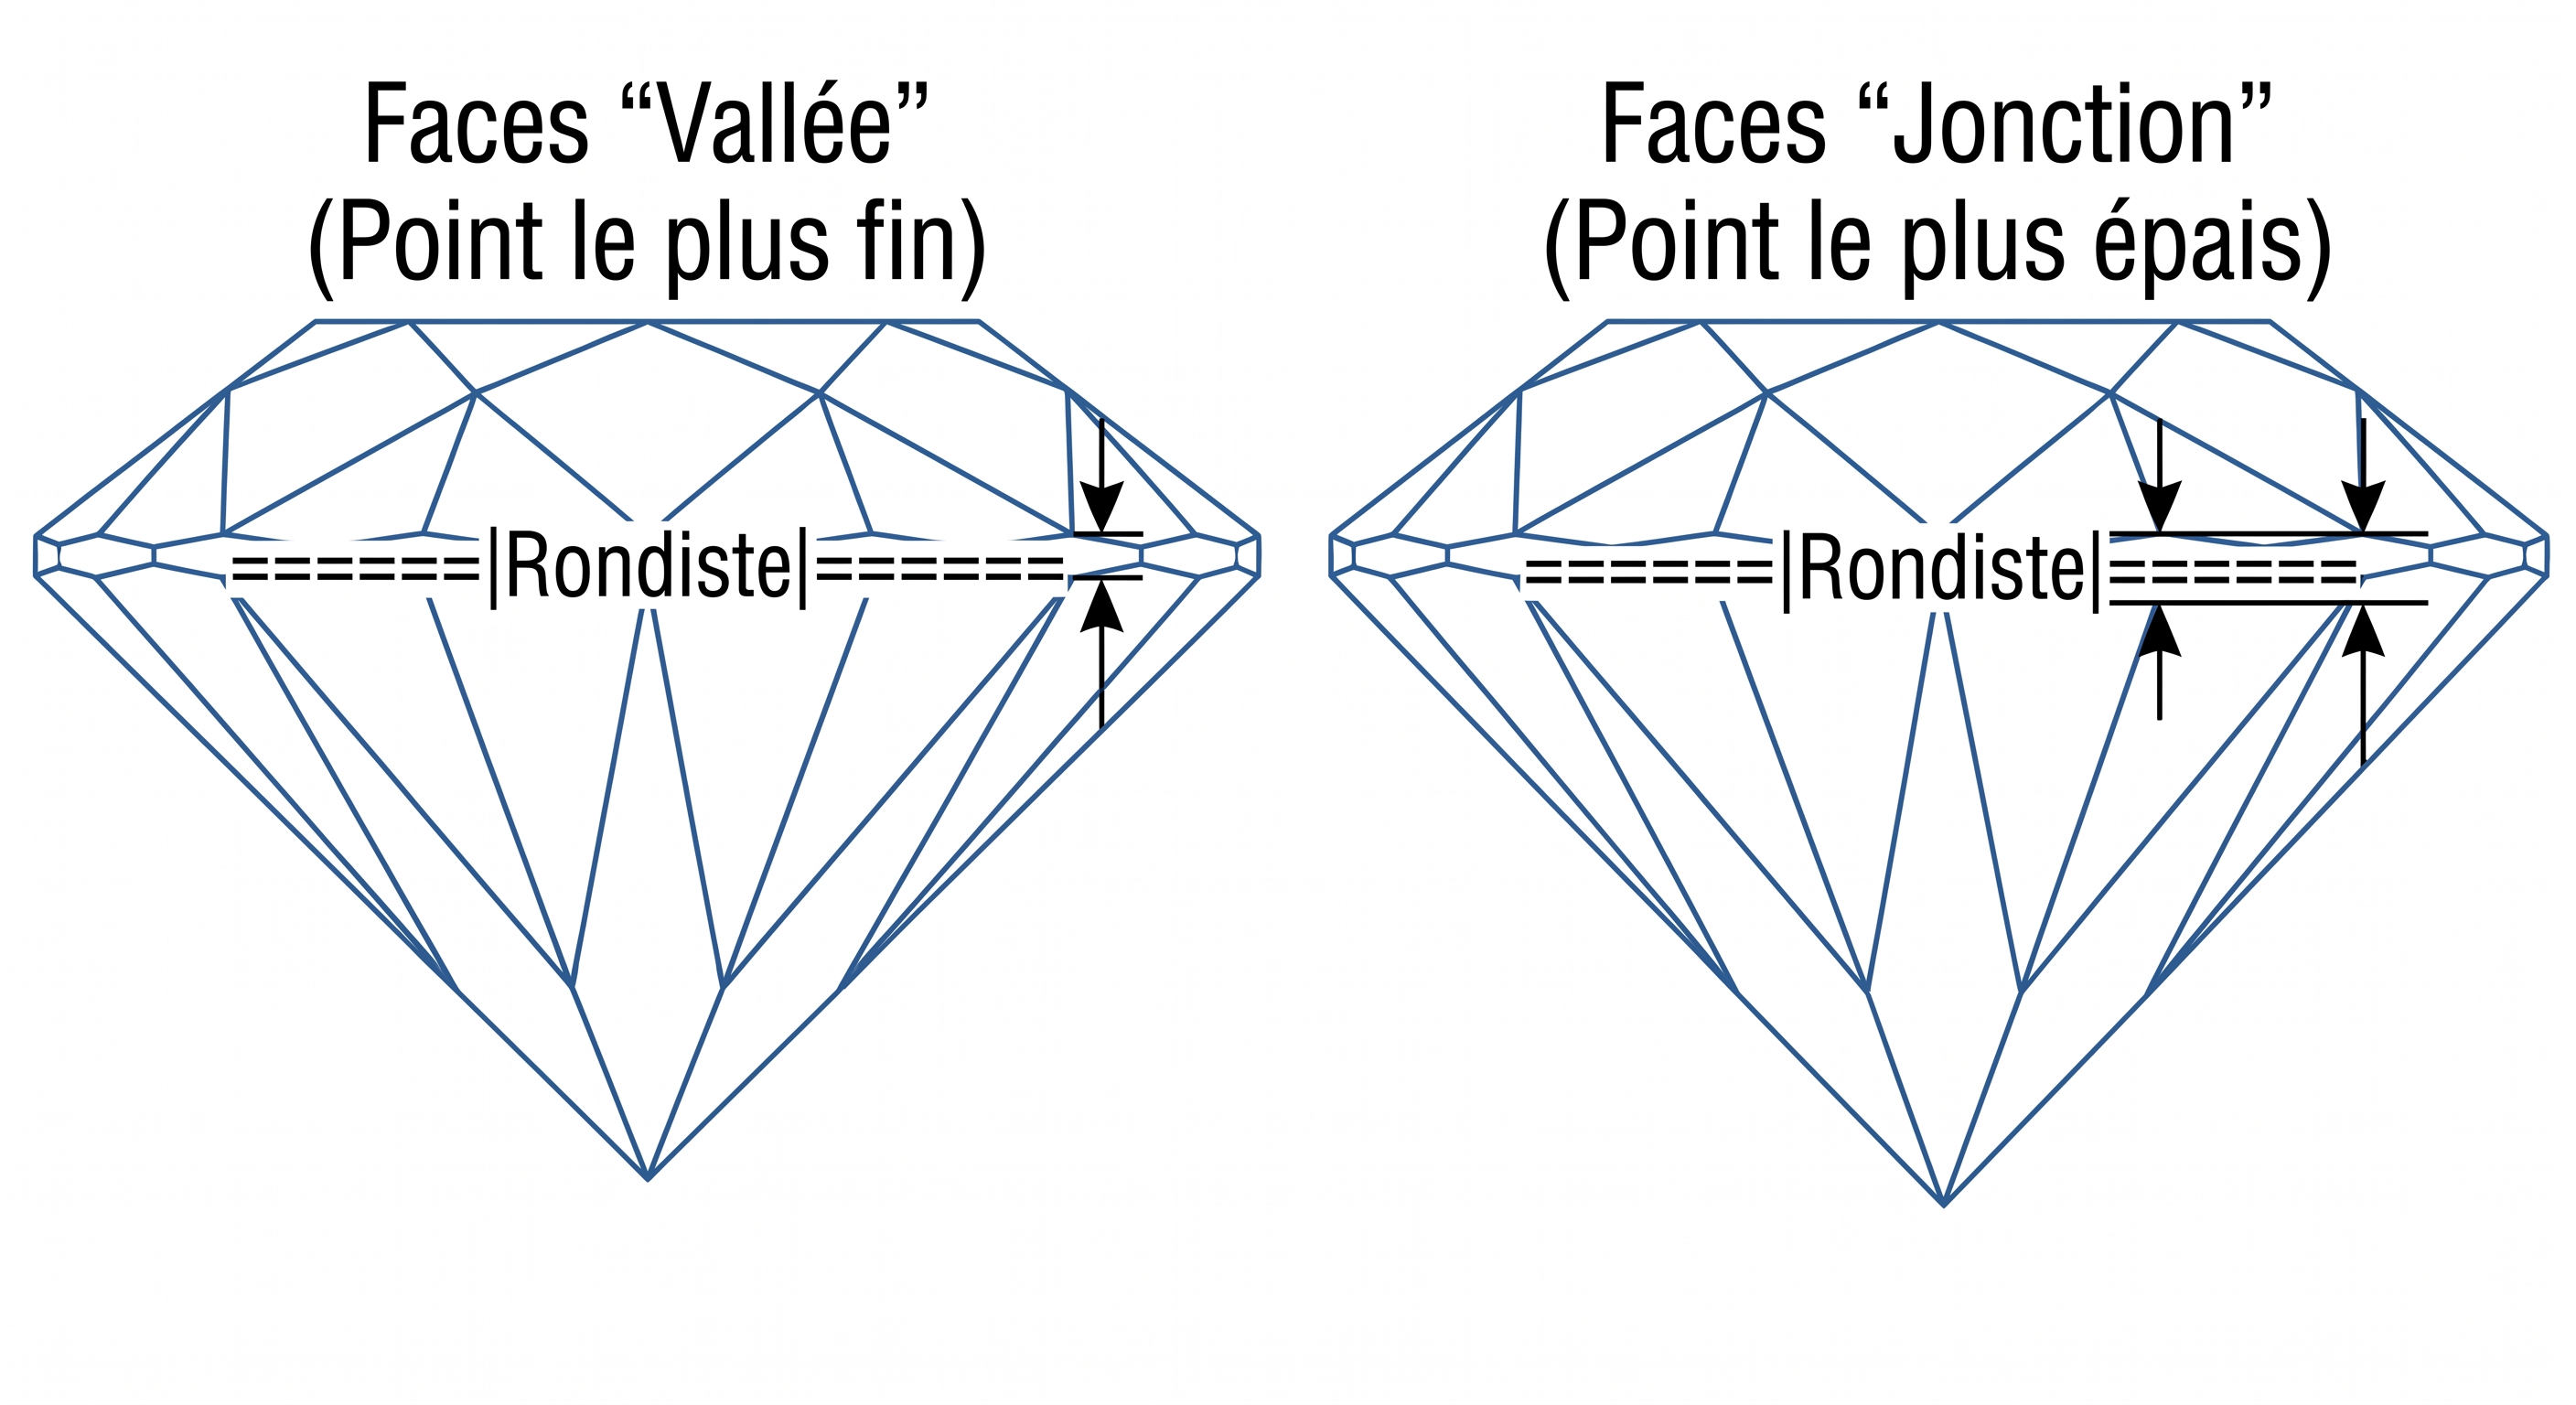
Le rondiste n'est pas une bande parfaitement plate. En raison de l'intersection des facettes supérieures et inférieures, il présente une alternance de points hauts (jonctions de facettes, appelées "sommets") et de points bas (milieux de facettes, appelés "vallées"). L'épaisseur indiquée sur le certificat reflète cette variation (par exemple : Thin to Slightly Thick).
2. L'impact optique et mécanique des écarts d'épaisseur
-
Le rondiste trop fin (Extremely Thin à Very Thin) :
-
Le risque mécanique (La fragilité) :
Au niveau des vallées, l'épaisseur du rondiste peut se réduire à une arête quasi invisible. Soumis aux vibrations du débrutage ou à la pression de l'outil du sertisseur, ce "fil" de diamant risque d'éclater ou de s'ébrécher (girdle chip). Même une fois serti, un choc du quotidien sur une tranche aussi fine peut fêler la pierre.
-
-
Le rondiste trop épais (Very Thick à Extremely Thick) :
-
La perte de brillance (L'effet "ceinture grise") :
Un rondiste extrêmement épais crée une large bande verticale opaque tout autour de la pierre. Cette paroi verticale absorbe la lumière rasante au lieu de la réfléchir, ce qui produit une couronne d'ombre grise terne visible à travers la table.
-
La triche sur le poids (Dead Weight) :
Un rondiste trop épais agit comme une zone de stockage de masse "morte". À diamètre égal, une pierre dotée d'un rondiste épais pèsera nettement plus lourd en carats qu'une pierre au rondiste moyen. L'acheteur paie pour un excédent de poids invisible qui nuit à l'esthétique générale de sa gemme.
-
3. Les types de finition du rondiste
L'état de surface du rondiste a évolué avec l'histoire des techniques de taille :
-
Le rondiste brut (Bruted) :
Historiquement, le rondiste était laissé brut après l'étape de débrutage (friction de deux diamants l'un contre l'autre). Il présente un aspect dépoli, blanc et mat (semblable à du verre dépoli). Très courant sur les tailles anciennes, il a tendance à capter la poussière et les corps gras, assombrissant le contour de la pierre avec le temps.
-
Le rondiste poli (Polished) :
Le rondiste est poli pour être parfaitement lisse et transparent. Il laisse passer la lumière de manière nette et propre.
-
Le rondiste facetté (Faceted) :
C’est le standard absolu de la haute joaillerie moderne. Le diamantaire applique de minuscules facettes verticales tout autour de la ceinture. Cette technique élimine totalement l'aspect mat du brut et permet au rondiste de participer activement à la scintillation périphérique de la pierre en réfléchissant la lumière.
4. Le contrôle et l'inscription laser
Chaque diamant est examiné de profil sous microscope pour s'assurer de l'absence de micro-fissures (beards) le long du rondiste, un défaut de polissage courant appelé "rondiste barbu".
C'est également sur cette surface plane du rondiste qu'est gravé au laser microscopique le numéro de rapport du certificat (GIA, HRD ou IGI). Cette inscription, invisible à l'œil nu, garantit une traçabilité absolue et l'authenticité de la pierre sans jamais altérer ses performances de réfraction.